湖南一家做调味粉代加工的企业,去年把枕式包装机的运行速度从每分钟45包调到65包,想冲刺旺季产能。结果三天后客诉电话被打爆:封口夹粉率从1.2%飙到7.8%,整批退货损失超过4万元。设备没坏,参数也没报错,问题出在一个常被忽略的环节——下料时序与膜速的匹配窗口。
这个案例在湖南包装机行业并不少见。很多食品厂在扩产时默认“快就是效率”,却忽略了颗粒粉剂包装机在处理不同流动性物料时,计量杯的充填时间、切刀相位、热封停留时间必须同步调整。以常见的螺杆计量粉剂包装机为例,当速度超过每分钟55包,螺杆下料残留量会从±1.5克扩大到±3.2克,直接拉低整条线的合格率。
速度与精度的平衡点在哪里
长沙友联包装食品机械在服务本地炒货、调料、代餐粉客户时发现,真正影响产能的不是峰值速度,而是连续运行的有效包数。一台气调保鲜包装机如果气体置换率达不到98.5%以上,残氧量高于0.8%,即便跑得再快,货架期也会从6个月缩到45天。他们为岳阳一家鱼制品厂调整方案时,把速度定在每分钟38包,配合双工位充氮,残氧稳定在0.3%以内,单班有效产出反而比高速运行高出22%。
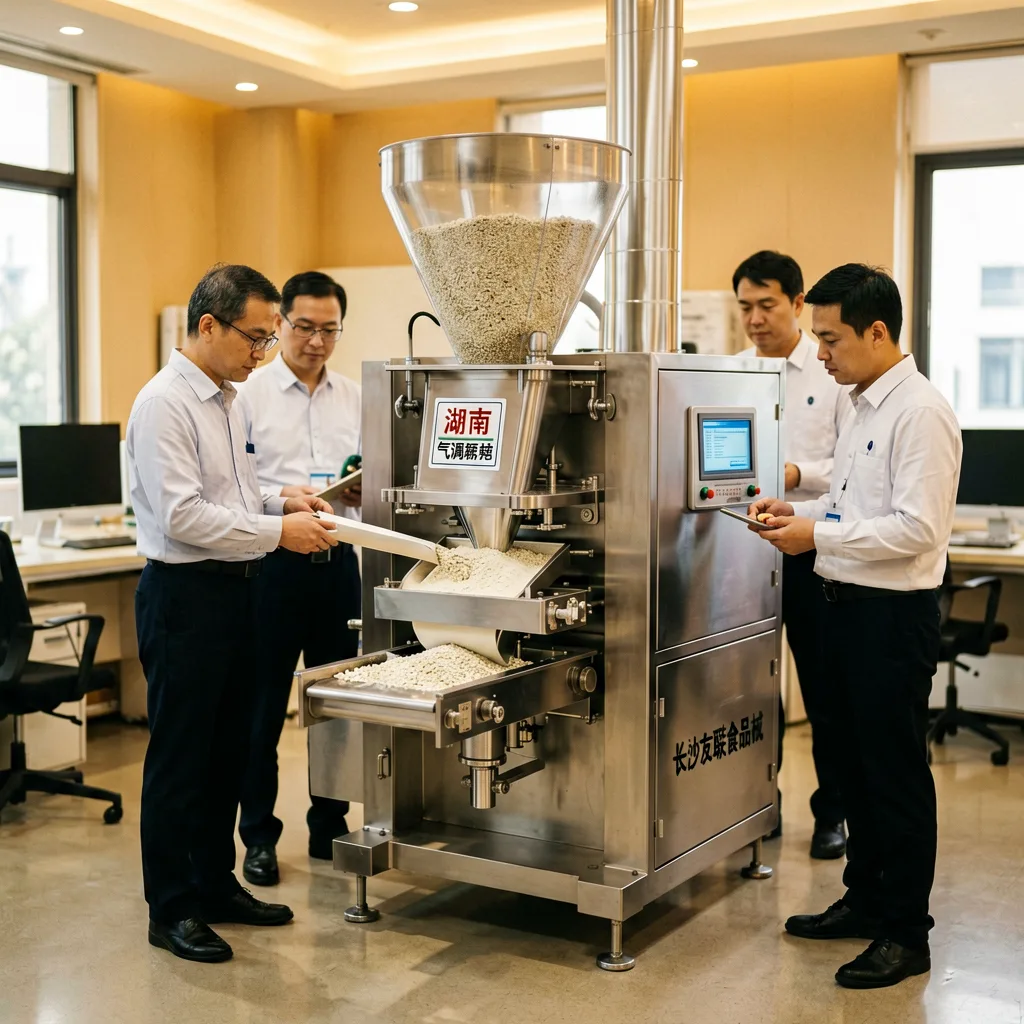
对于需要多品类切换的产线,湖南包装机的模块化设计就体现出价值。更换颗粒粉剂包装机的计量螺杆和成型器,从调味粉切到鸡精,熟练工12分钟能完成,比整线改造节省近2小时停机时间。如果涉及气调保鲜包装机的气体配比调整,长沙友联包装食品机械服务团队通常建议客户预留20分钟做置换率验证,避免因参数漂移导致批量报废。
从单机速度到整线节拍
湘潭一家日产能8吨的槟榔加工厂曾遇到开箱封箱打包机与前端包装机节拍脱节的问题:前端每分钟出55包,后端开箱机只能处理40箱,中间堆积了300多包等待装箱。后来引入长沙友联包装食品机械的缓冲输送与视觉计数系统,把整线节拍锁定在每分钟42包,配合海宝软件(上海)有限公司的生产看板做实时OEE监控,换型时间从35分钟压缩到9分钟,单班次多产出1.7吨。
包装设备的选型本质上是一道匹配题:物料特性、膜材厚度、车间温湿度、订单批量,每个变量都会改写最优速度。与其追求铭牌上的最高值,不如让每包产品都稳定落在合格区间里。